 Safra Industrial
Início / Leituras / Nivelamento de máquinas
Nivelamento e alinhamento de bases de máquinas
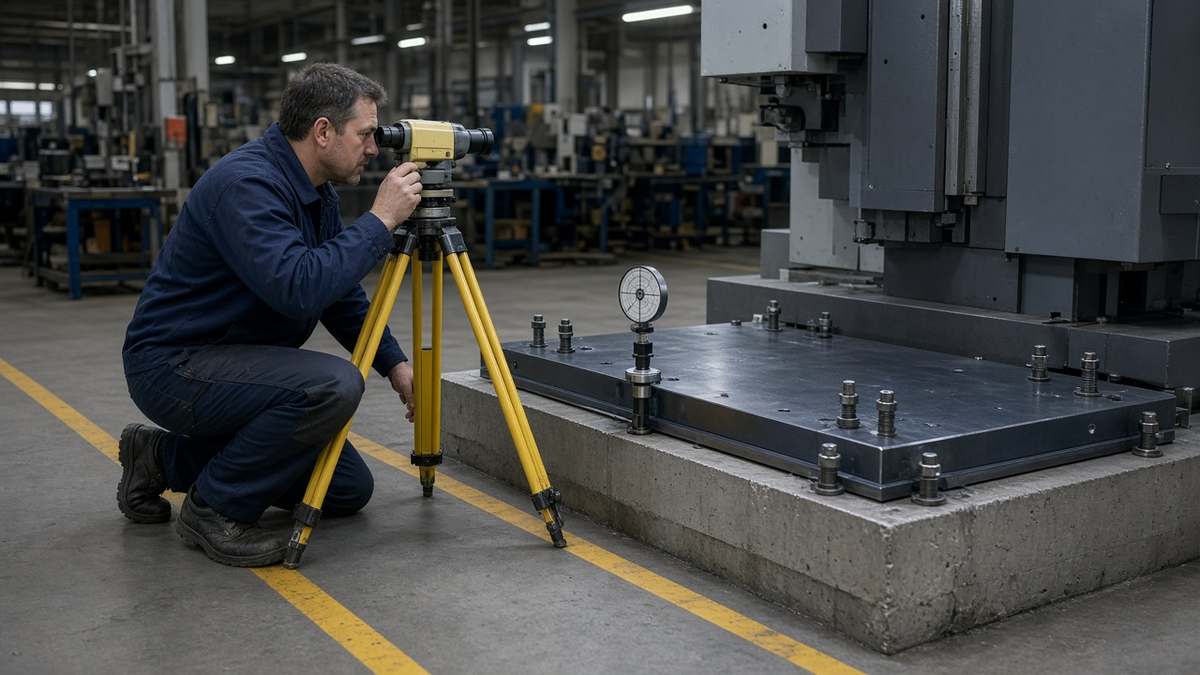
Uma máquina pesada pode estar bem fabricada e mal instalada. Bases fora de nível, chumbadores deslocados e eixos desalinhados causam vibração, aquecimento, desgaste de rolamentos e acoplamentos, perda de precisão e paradas não programadas. O nivelamento e o alinhamento de precisão são etapas de topografia industrial que evitam esses problemas na instalação, na mudança de leiaute e na manutenção. Este texto explica como o trabalho é feito e o que o relatório deve conter.
Nivelamento e alinhamento: a diferença
Nivelar é deixar uma superfície ou um conjunto de pontos na mesma altura, ou com a inclinação prevista em projeto. Alinhar é colocar pontos, eixos ou trilhos sobre uma mesma linha reta, ou em posição definida em relação a outro equipamento. Em uma linha de produção, as duas coisas andam juntas: uma esteira precisa estar nivelada e alinhada com a máquina que a alimenta e com a que recebe o produto.
Onde o trabalho é necessário
- Instalação de máquinas operatrizes, prensas, injetoras e centros de usinagem.
- Bases de bombas, compressores, motores e turbinas acoplados por eixo.
- Trilhos de pontes rolantes e de transportadores.
- Linhas de montagem e esteiras com vários segmentos.
- Mudanças de leiaute e retomada de máquinas paradas por muito tempo.
As tolerâncias
O ponto de partida é o manual de instalação do fabricante, que informa as tolerâncias de nivelamento e de alinhamento, muitas vezes em centésimos ou décimos de milímetro por metro. Sem essa informação, o trabalho não tem critério de aceitação. Quando o manual não está disponível, as tolerâncias devem ser combinadas por escrito com a equipe de manutenção ou com o fornecedor antes da medição.
Os instrumentos
A escolha depende da tolerância e do tamanho do conjunto. Níveis de precisão de bancada, apoiados diretamente sobre a superfície usinada, servem para áreas pequenas. Níveis ópticos e digitais de precisão sobre tripé, com miras ou réguas graduadas, cobrem bases maiores e conjuntos espalhados pelo galpão. Estações totais de alta precisão medem posições em três dimensões e são usadas na locação de chumbadores e no alinhamento de trilhos. Rastreadores a laser atingem precisões muito altas em grandes volumes e são comuns em montagens de equipamentos de grande porte.
Todos os instrumentos devem ter calibração em dia, com relatório emitido por laboratório, e ser conferidos em campo antes do início das leituras.
Referências estáveis
Um erro comum é medir a partir de um ponto que se move. Pisos industriais podem ter juntas, trechos com recalque ou vibração de outras máquinas. Antes de começar, o topógrafo define referências estáveis, de preferência em pilares ou em pontos de piso afastados de cargas pesadas, e confere essas referências no início e no fim de cada dia de trabalho.
O processo em campo
- Leitura inicial: mede a situação atual da base ou do conjunto, ponto a ponto.
- Comparação: compara as leituras com as tolerâncias e identifica os pontos fora do limite.
- Ajuste: a equipe de montagem corrige a posição com calços, parafusos niveladores ou ajustes nos chumbadores.
- Nova leitura: confere o resultado depois de cada ajuste.
- Leitura final: registra a situação com os parafusos apertados e, quando previsto, depois do grauteamento da base.
O aperto dos chumbadores e a cura do graute podem mover a base. Por isso, a leitura final deve ser feita depois dessas etapas, e não antes.
Temperatura e vibração
Estruturas metálicas dilatam com o calor. Leituras feitas com o galpão frio de manhã e repetidas à tarde, com o sol no telhado, podem mostrar diferenças. Em trabalhos de alta precisão, as leituras são feitas em horários de temperatura estável, e a temperatura é anotada no relatório. Máquinas vizinhas em operação também interferem nos instrumentos ópticos; às vezes é preciso combinar paradas curtas para as leituras.
O que o relatório deve conter
- Identificação do equipamento, local e data.
- Instrumentos usados e data da última calibração.
- Referências adotadas e sua localização.
- Croqui com a numeração dos pontos medidos.
- Tabela com leituras iniciais, finais e diferenças em relação à tolerância.
- Temperatura e condições de medição.
- Nome do responsável técnico e ART ou TRT.
Alinhamento de eixos acoplados
Em bombas, compressores e motores ligados por acoplamento, o nivelamento da base é só o começo. Depois dele vem o alinhamento dos eixos, que compara a posição do eixo do motor com a do eixo do equipamento acionado. Esse trabalho costuma ser feito com sistemas de alinhamento a laser fixados nos próprios eixos, ou com relógios comparadores. A topografia entra antes, assegurando que as bases estejam niveladas e na posição correta, para que o ajuste fino do alinhamento possa ser feito com poucos calços e sem forçar a estrutura.
Acompanhamento
Depois da instalação, uma nova leitura após alguns meses de operação mostra se a base se acomodou. Em máquinas críticas, leituras periódicas fazem parte do plano de manutenção, ao lado das análises de vibração.
Em resumo
Tolerâncias do fabricante, instrumentos calibrados, referências estáveis, leituras antes e depois dos ajustes e um relatório completo. Com isso, a máquina começa a operar dentro do que foi projetado e o histórico fica registrado para a manutenção.
Técnico em agrimensura com experiência em montagem industrial, escreve sobre topografia em fábricas para a Safra Industrial.